Ключові моменти виробничого процесу
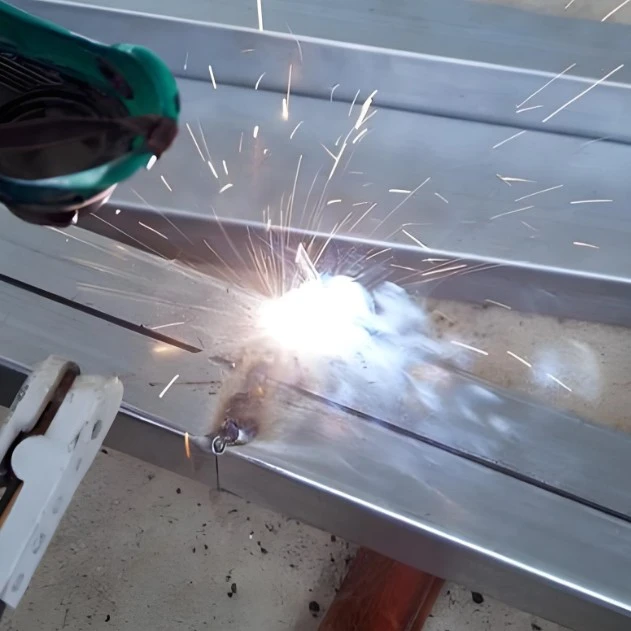
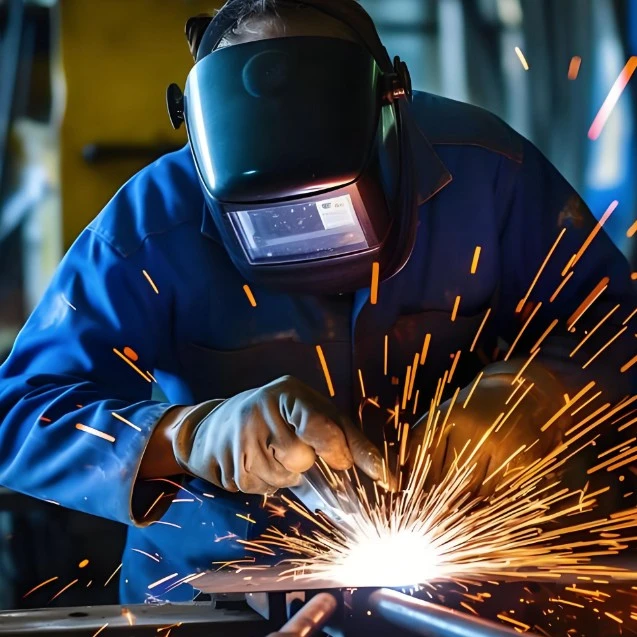
Обробка фотоелектричного зварювання охоплює такі ключові етапи, як одноелементне зварювання, послідовне зварювання, ламінування та ламінування. Кожен крок вимагає суворого контролю параметрів для забезпечення якості:
Зварювання однієї комірки: використовуйте паяльник постійної температури, щоб точно приварити луджену стрічку припою до основних ліній сітки сонячної батареї. Температура головки паяльника суворо контролюється в межах 260-280 °C, а час зварювання обмежений 3 секундами, щоб уникнути пошкодження сонячної батареї через високу температуру;
Етап послідовного зварювання: з’єднайте кілька сонячних елементів у зворотній послідовності за допомогою паяльних смуг. Похибка інтервалу осередків контролюється в межах ±0,5 мм, а площинність смуг припою безпосередньо впливає на ефективність передачі струму;
Процес ламінування: шари матеріалів у такому порядку: загартоване скло, клейка плівка EVA, серія сонячних батарей і тильний лист (TPT). Після ламінування проводиться EL тест для повного усунення таких дефектів, як мікротріщини та неповна пайка;
Етап ламінування: використовуйте процес високої температури та високого тиску, щоб розплавити та затвердіти клейку плівку EVA, утворюючи герметичну структуру. Температуру та час вакуумування потрібно точно відрегулювати відповідно до типу EVA, щоб забезпечити ефективність ущільнення.
Специфікації встановлення та підключення
Після обробки фотоелектричним зварюванням встановлення та підключення компонентів повинні суворо відповідати стандартним специфікаціям, щоб забезпечити стабільну роботу системи:
1. Кріплення поручнів: для встановлення на відкритому повітрі потрібні рейки з гарячої оцинкованої сталі або алюмінієвого сплаву. Вони повинні бути закріплені за допомогою болтів або хомутів, з похибкою площинності монтажу ≤ 2 мм і відхиленням по діагоналі < 4 мм;
2. Компонентне з'єднання: фотоелектричні з'єднувачі MC4 використовуються для міжкомпонентного з'єднання. Під час вставлення позитивної та негативної клем має пролунати звук «клацання», що підтверджує герметичність. Радіус вигину кабелю повинен бути не менше 48 мм, щоб уникнути старіння ізоляції під впливом прямих сонячних променів;
3. Зварювання розподільної коробки: перед зварюванням байпасного діода та зварювальної стрічки необхідний інфрачервоний попередній нагрів. Температуру попереднього нагрівання слід контролювати на рівні 120-150 ℃, температуру паяльника слід знизити до 240-260 ℃, а час зварювання слід скоротити до 2 секунд, щоб запобігти термічному пошкодженню діода;
4. Перевірка готового виробу: після зварювання проведіть тести на провідність і низький опір, щоб переконатися, що опір з’єднання становить < 0,5 мОм. У той же час використовуйте рентгенівське зображення, щоб перевірити внутрішню кількість пустот паяних з’єднань, всебічно забезпечуючи якість зварювання.
Питання та відповіді
1. Питання: під час фотоелектричного зварювання високі температури можуть легко пошкодити елементи батареї. Як цього уникнути?
Відповідь: цього можна досягти шляхом точного контролю параметрів процесу. Температура паяльника для одиночних осередків обмежена 260-280℃, а час не більше 3 секунд. Температура паяльника для з'єднувальної коробки знижується до 240-260℃ і час не більше 2 секунд. У той же час професійне обладнання для контролю температури використовується для моніторингу в реальному часі, щоб уникнути локального перегріву.
2. Питання: Що робити, якщо опір з'єднання зварних компонентів занадто високий?
Відповідь: спочатку перевірте прилипання паяльної стрічки до основних ліній сітки батареї, щоб переконатися у відсутності помилкового спаювання. По-друге, оптимізуйте параметри температури та часу зварювання, щоб забезпечити повну інтеграцію паяльної стрічки та батареї. Нарешті, суворо виконуйте випробування низького опору після зварювання та негайно переробляйте продукти不合格.
3. Питання: Зони зварювання фотоелектричних компонентів, встановлених на відкритому повітрі, схильні до старіння. Як забезпечити довговічність?
Відповідь: опори виготовлені з гарячеоцинкованої сталі або алюмінієвого сплаву для підвищення антикорозійної здатності. Кабелі уникають прямих сонячних променів і забезпечують достатній радіус вигину. З'єднувальна коробка добре герметична. З огляду на матеріал і деталі встановлення, зварювальні зони залишаються стабільними протягом тривалого часу.
4. Питання: Як налаштувати параметри під час етапу ламінування для різних типів плівок EVA?
Відповідь: Температуру ламінування та час вакуумування потрібно точно відрегулювати відповідно до точки плавлення та індексу розплаву клейкої плівки EVA, щоб гарантувати, що клейка плівка EVA повністю розплавиться та затвердіє, утворюючи щільну герметичну структуру. Конкретні параметри можуть бути налаштовані професійною технічною командою на основі моделі клейкої плівки.
Основною конкурентоспроможністю Shenghui Metal є «точна майстерність і стабільна якість». Завдяки багаторічному накопиченому досвіду фотоелектричної зварювальної обробки, компанія забезпечила стабільні та надійні послуги обробки для багатьох фотоелектричних енергетичних проектів і здобула гарну репутацію в галузі. Ми можемо точно налаштувати зварювальні процеси відповідно до специфікацій і вимог до матеріалів фотоелектричних модулів, а також підтримувати весь процес від створення невеликих серій прототипів до великомасштабного виробництва. Ми надаємо детальні прайс-листи та пропозиції для підтримки. Ми є одним із надійних брендів фотоелектричної зварювальної обробки в усьому світі, постійно забезпечуючи надійні результати обробки Made in China.
Гарячі теги: Обробка фотоелектричного зварювання, постачальник, виробник
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик